一、磨料废气处理案例
1. 客户公司背景
企业名称:某精密模具制造企业(年产精密模具20万套,员工500人)
市场瓶颈:
灰尘环境污染可怕:砂轮打发、珩磨等加工过程发生高溶度材料灰尘(如铝、钢、无定形碳硅颗粒剂)及环氧树脂金刚石工具灰尘,产线PM10溶度多达300-500mg/m³;
机 耗费快:普通型布袋安装除尘设备器因粉尘浓度氏硬度高,除尘布袋易损毁,年维修部成本费超¥70万;
生态环境保护安全隐患:粉尘浓度外溢造成 外面PM2.5超预算,一次拿到生态环境保护部风险提示;
安全卫生问题:铝粉、炭化硅粉层遇除静电可能影起火情或爆炸声。
二、废气处理工艺设计
核心工艺路线
“源头控制-分级净化-智能监测”三级工艺:
根源控住:
压力差集气机系统:在平面磨床、cnc精密机械加工机等产尘点组装防爆式型产品局部换气扇罩,新风量按20-30m³/min/台设计方案,覆盖面全装配车间产污部分。
线路优化方案:进行三层双螺旋镀锌钢无缝钢管+工业陶瓷黏胶纤维内衬,可以减少煤尘磨蹭损耗和两次工地扬尘。
预除理阶段中:
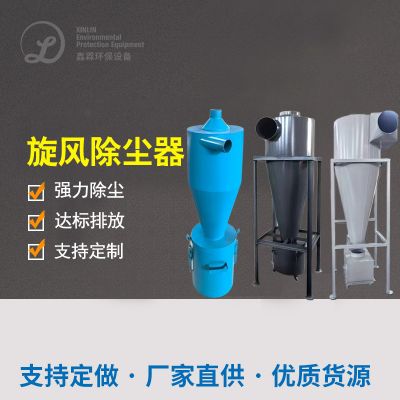
非惯性系除尘处理器:快速清理大顆粒煤尘(颗粒直径>50μm),转移工作效率≥80%。
高效率的净化步骤:
活性炭过滤的精密度:PM10尾气废气排放标准≤10mg/m³,PM2.5尾气废气排放标准≤5mg/m³;
特殊化装修设计:除尘器布袋界面覆硅铝层,抗损伤特点大幅提升3倍,生命周期缩短至2年上面。
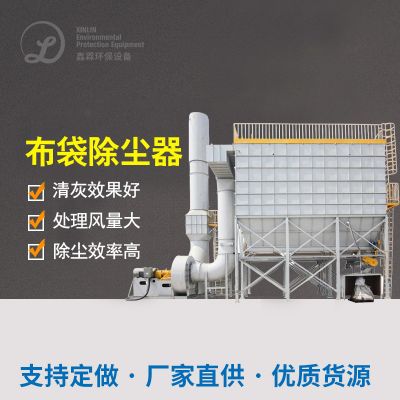
激光脉冲布袋清灰器(高耐磨PTFE过滤袋):
广度清洁与应急防火:
吸出功能:VOCs各式各样吸出存储空间≥0.8kg/m³,有害气体、苯系物删去率≥90%。
正确处理排风口尺寸:筛选主排风口尺寸,粉尘爆炸捕集器率≥99.9%;
防感应电喷淋清洗:废循环模式模式+pH手动改善,限制灰尘通电的问题。
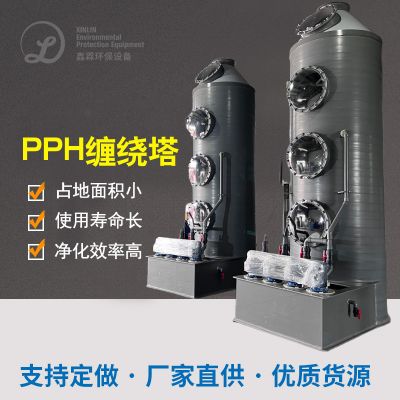
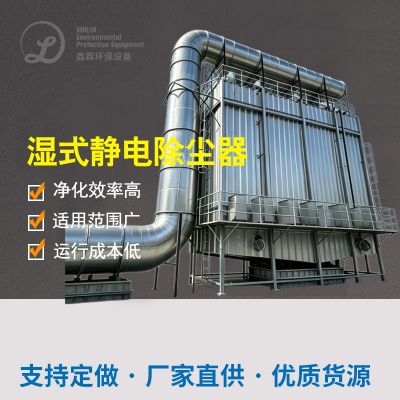
湿式感应电XNT型湿式除尘器器(WESP):
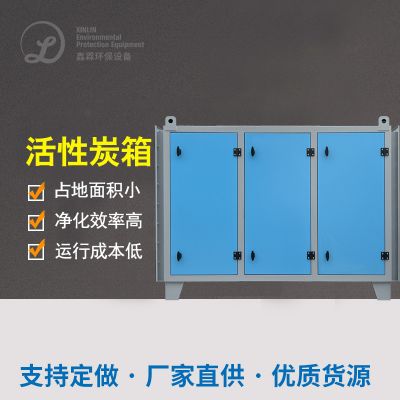
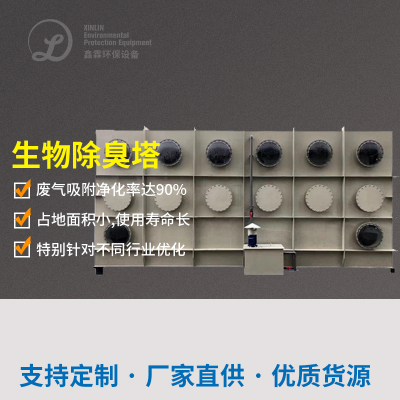
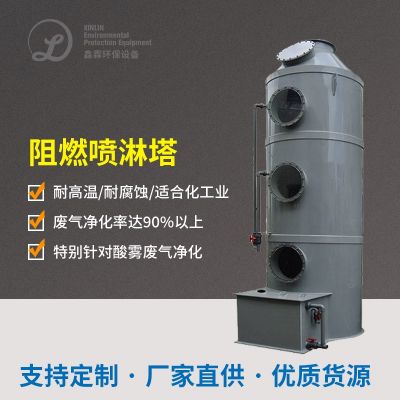
防暴型渗透性炭吸出塔:
三、生产设备型号选择与显卡配置
四、废气处理难点与解决方案
难点1:高硬度粉尘对设备的磨损
激光脉冲布袋收尘器器所采用耐腐PTFE除尘布袋,表层覆硅纳米涂层;
风暴吸尘器及水管内衬陶瓷厂家棉纤维,大幅度降低粉层腐蚀耗损率。
范措施:
思路2:粉层爆管隐患
全装置性能防爆机器电力电气机器、隔爆阀及氧成分评估仪(o2质量浓度<8%);
WESP喷洒液使用消泡剂,限制粉尘浓度回国探亲消除静电。
方法:
关键点3:VOCs与灰尘联动生态环境治理
先除尘系统后过滤:尽量不要烟尘堵死特异性炭渗透系数;
快速设置烟气缓存数据罐,相对稳定进人离心分离塔的气浪渗透压。
改进措施:
五、操作效用验正
六、客户反馈
环保合规:连续4年通过省级环保验收,粉尘排放低于国家标准限值50%;
经济发展经济发展:
年合理节省除尘器滤袋换洗费¥110万;
设备耗电减轻40%,年节约用电电费缴费¥60万;
世界经济收益:生產加工PM2.5含量回落90%,业务人员职业化病病发率有效降低了,评为“安全可靠生產操作示范行业”。
总结
该方案通过“负压集气-耐磨除尘-深度净化”三级工艺,解决了磨料加工行业粉尘浓度高、设备损耗快、爆炸风险大的核心问题,兼具高效性、安全性和经济性,可为精密加工、模具制造等领域提供参考!

 扫一扫添加微信