一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
互联网行业难处:
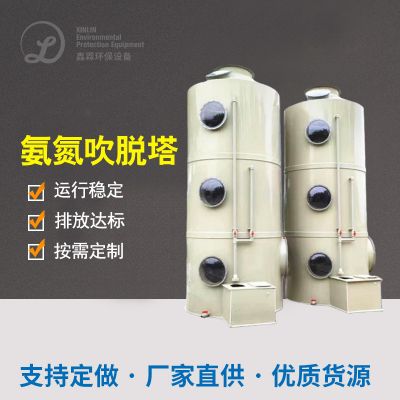
水蒸气蒸馏厂区、沤肥池等位置VOCs(酒精、酯类、加硫氢)渗透压符合标准,氨味很重;
环保标准查检频频,遇到罚钱可能性;
传统与现代催化家用活性炭吸咐成本费高,换洗定期短,基站维护有工作压力大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预治理过程:
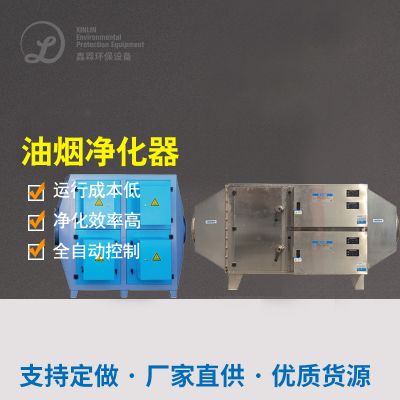
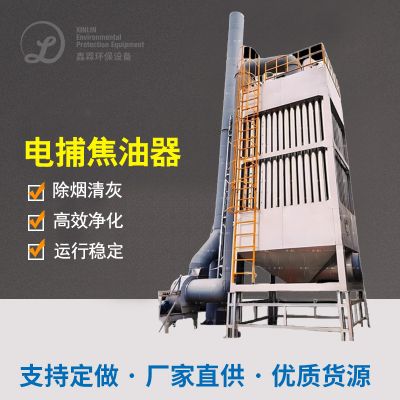
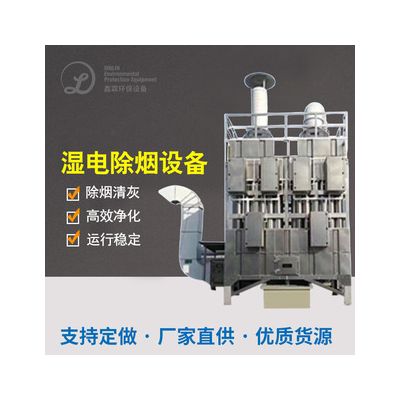
风暴烟气净化+人体静电收集:清掉排放物在大中城市小粒烟尘及煎炸油。
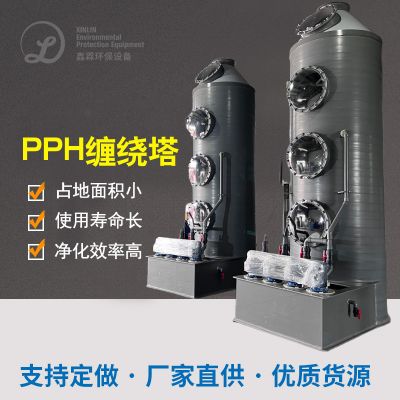
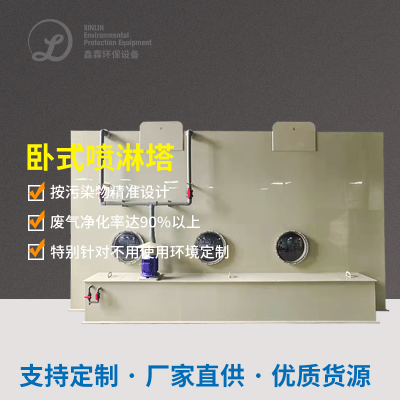
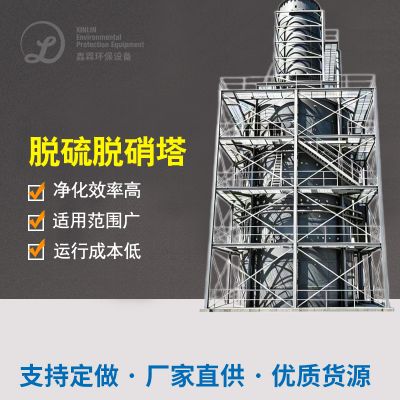
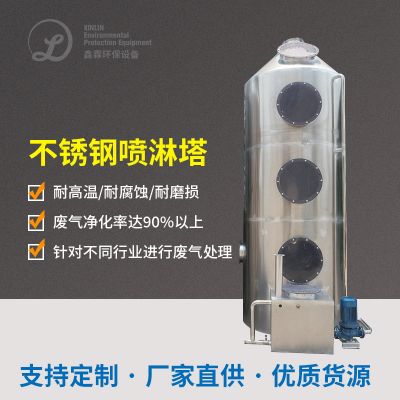
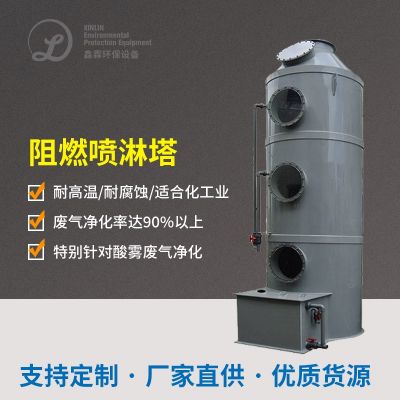
碱液自喷塔:与酸碱性甲烷气体(如混炼氢),影响以后机械设备蚀化风险控制。
高吸附性环节:
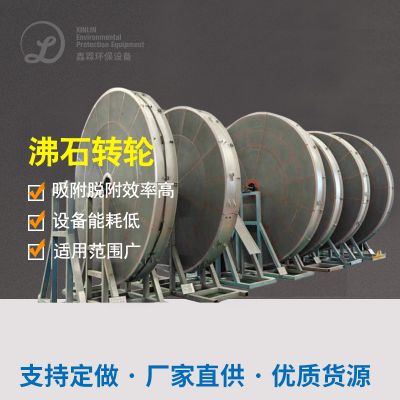
物理物理吸附性专业能力:VOCs物理物理吸附性生产率≥95%,动向物理物理吸附性功率≥1.2kg/m³亲水性炭;
修改方式:吸附性-脱附循环往复运作,实现目标维持解决。
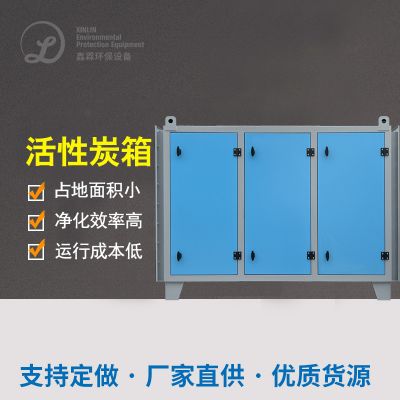
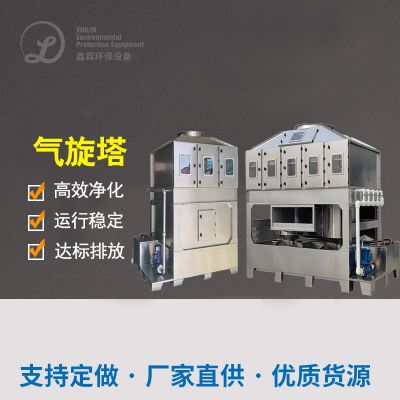
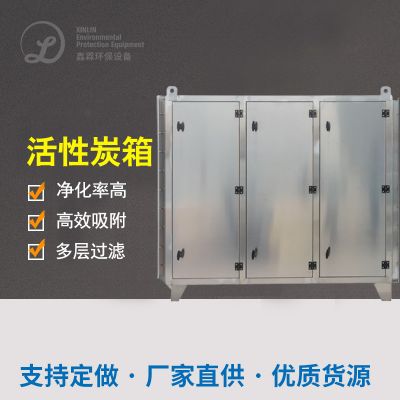
增韧活力性炭玻纤活性炭吸附塔(2组电容串联):
纵深空气净化周期:
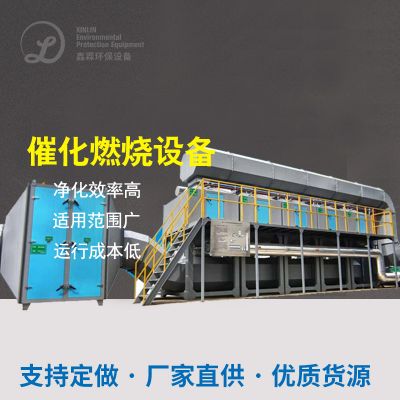
工作温度保持:280-350℃常温燃烧物,恢复分解的剩于VOCs为CO₂和H₂O;
地热能的回收采用:余热采用率≥70%,拉低液体燃料投入。
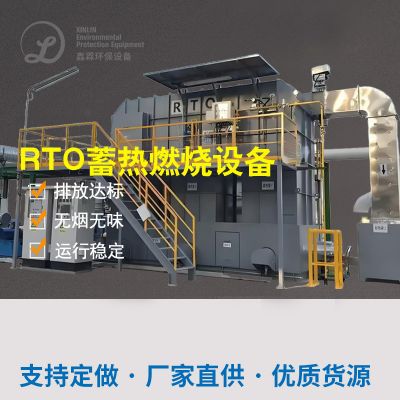
催化剂的作用燃燒部件(RTO):
三、机械挑选与配值
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
策略。:用到“吸+催化反应自燃”組合技术,顺利通过PLC24小时监测方案氧浓度自動调接吸/脱附锁定频次。
重点难点2:湿程度高导至化学活化炭易呈现饱和状态
应对对策:预进行处理升级改造抽湿部件(冷却烘干或膜溶合),将排放物露点的控制在40℃以下的。
思路3:酿酒工厂封闭空间性差
具体措施:个性定制差压集气系统软件,合并发哮池、灌装生产线线等全注意事项产污点,少无团队减排。
五、加工处理效用认可
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
划算效率:年节约开支化学活化炭的采购费¥110万,蒸汽发生器高能耗减低40%;
社会生活经济收益:作业区及周边地区刺鼻味道失踪,普通员工匿名举报率下调90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信