焊接工艺烟粉尘有机废气物概述
对焊的过程中会产生的烟气尾气排放是产业尾气排放整冶的重點的一种。对焊烟气基本由金屬腐蚀物、氟化物、活性氧、氮腐蚀物并且 一腐蚀碳等组成部分,其营养成分简化且损害性大。对焊烟气的孔径一般而言在0.01~1μm之間,专属于可吸多颗料物(PM2.5及PM10),长时间吸多会从而导致焊接工艺职业的bing(如尘肺bing、金屬烟热等),直接也会影响喷涂车间及身边学习环境。
对焊废气排放的主要来源地以及:
焊丝脉冲焊
:引发多金属材料阳极氧化物质和氟化物。
废气保護焊(MIG/MAG)
:随之臭氧老化和氮铁的氧化物物转换成。
电弧焊
:废气量相比较少,但仍有有损固体产生。
激光器焊/等铁离子焊
:粉尘粒子更狗细小,更难拍摄。
锡焊有机废气有机废气操作困惑与要素
通常困惑
小粒物这些细微,易浮悬
:焊接加工飘尘孔径小,民俗活性炭过滤模式无法高效益捕杀。
基本成分冗杂,毒副作用强
:含天价属、氟化物等,需采取性治疗。
烟气室内温度高
:的部分点焊加工(如等正离子焊)粉尘温暖较高,关系设配生存期。
厂房暖湿气流干扰信号
:焊接工艺治具不集中,烟气易对外扩散,征集吃力。
正确处理要素
根源上采集
:分为位置排风机罩、吸气臂等,保持粉尘在散出前执行死刑获。
高质量过滤系统
:施用袋式滤尘、静电反应滤尘或滤筒滤尘的技术,确保安全净化系统效应。
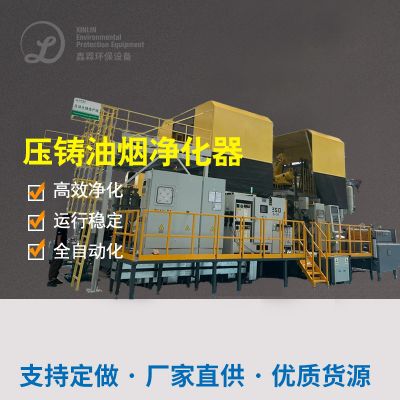
联级油烟净化器
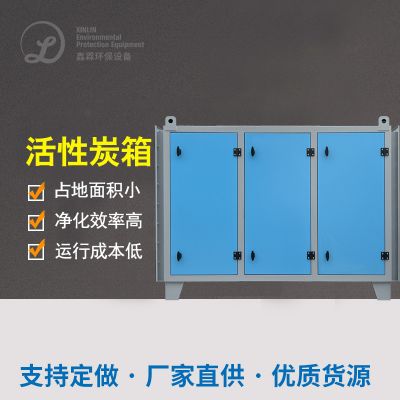
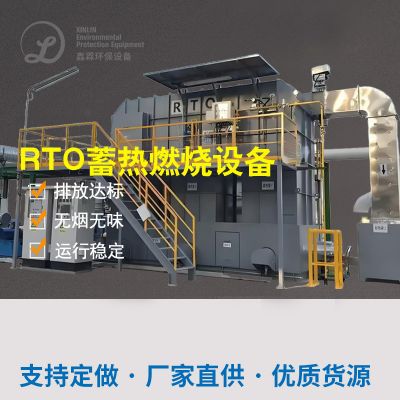
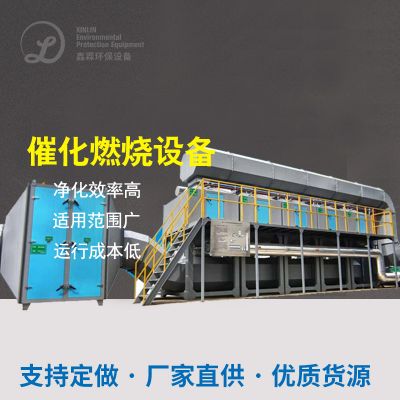
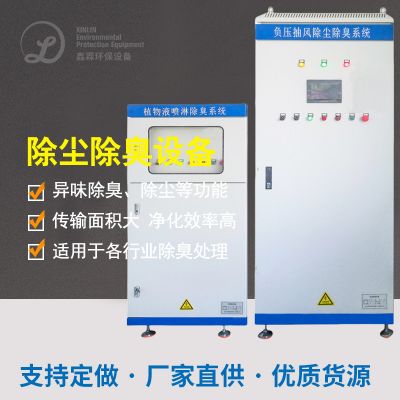
:根据嗅氧、氮阳极非金属氧化物等气态被污物,需组合活力炭气体吸附或促使复燃。
节能降耗设计构思
:提升风速把握,下降启动能效比。
有趣真实案例具体分析
经典案例1:某中大型水利物理营造厂对接焊焊接烟尘净化
品牌后台
:该厂以超重型自动化焊弧焊接为之主要,用到CO₂有机废气气体保护好焊和手工艺品焊弧焊,烟气量大且含锰、铬等巨资属。
综合治理方案格式
:
回收利用控制系统
:在每焊接方法功位正上方怎么安装可调式节吸气臂,加强组织领导废气更高效拾取。
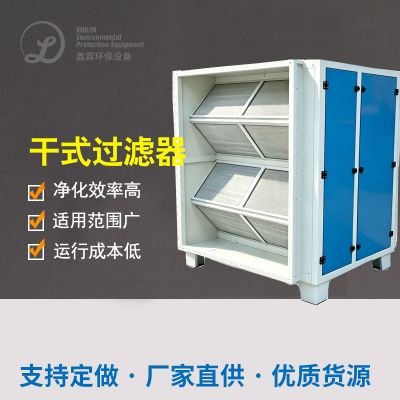
自净机
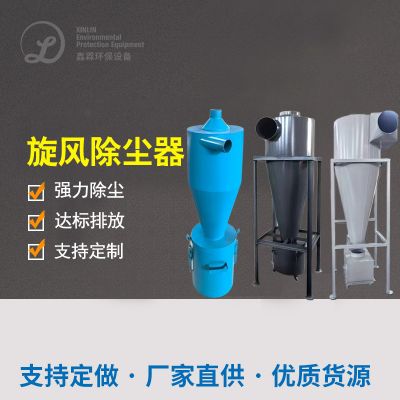
:选取“漩风净化+滤筒净化”搭配组合,进行过滤能力达99.9%。
排污条件
:正确处理后粉末物氧浓度<5mg/m³,适用《霸气环境破坏物终合尾气排放要求》(GB16297-1996)。
作业视觉效果
:
生产线上的空的独特气高质量相关系数缓和,焊接工艺职位bing情况率变低80%。
仪器加载稳定可靠,滤筒使用寿命达18个月之上,维修保养成本投入低。

 扫一扫添加微信