气体简况:
生產时中出现的的废气含甲醇、脂肪的酸甲酯及甘油,有机废气浓度上下波动大(50~2000mg/m³),且体现了易燃物易爆优点。
工作技术:
冷疑回收利用
:先降低温度至5℃的回收利用甲醇和个部分油污。
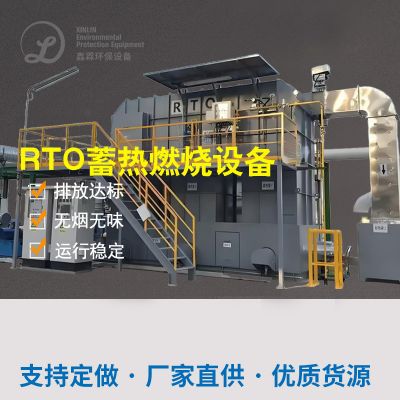
RTO蓄热丙烷燃烧
:对低氧浓度废水来进行炎热阳极氧化,净化工程成功率达99%。
余热合理利用
:进行燃烧能量工业废水处理于产生,大幅度降低耗电。
解决实际效果:
VOCs清除率>98%
年收集甲醇超200吨,经济发展高效益强势
整体防暴开发非常符合ATEX标淮
四、服务业现实状况与满足设计个人总结
现在,脂类废气排放加工制造行业正奔向
便捷化、資源化、智慧化
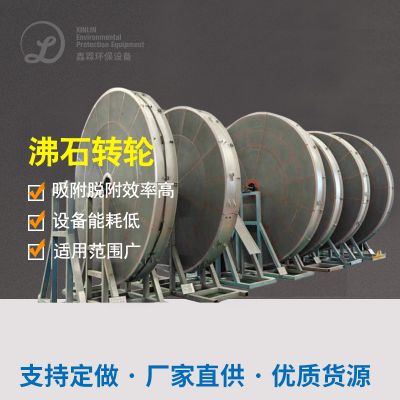
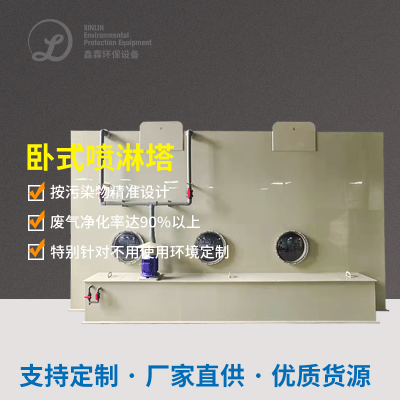
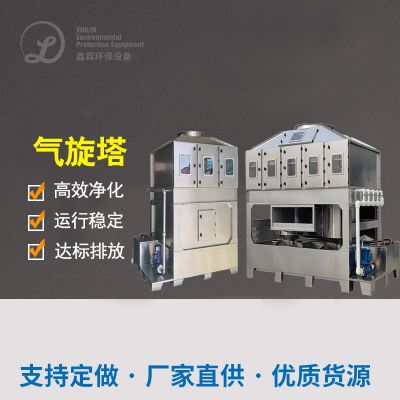
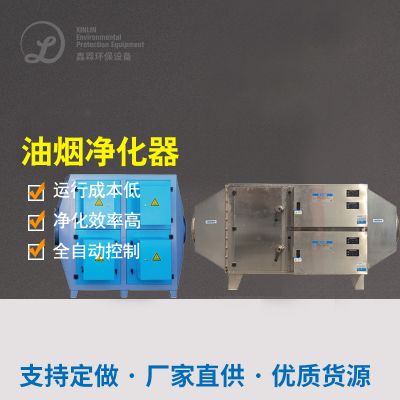
中心点进展。针对于的不同的行业需求量,避免计划书需灵活机动组合公式物理催化、催化及生物体枝术。明天,
冷凝器收回+离子液体防氧化
、
膜分離+生态学滤池
等自主创新新工艺将进两步提高工作速度,的同时减低碳的排放。
制造业企业取舍整理新技术时,应综合管理充分考虑尾气属性、投入资金项目预算及作业成本费,优先级取舍防堵性强、能效低的机系统,并整存整取维护以确定长期的平衡作业。

 扫一扫添加微信