某车地盘厂对焊装配车间废气集结整冶活动
的项目时代背景
,但因卡位疏散、处理器风速小(<2000m/h),引发车间管理焊接工艺焊接工艺粉尘溶液浓度独角兽高达15mg/m(远超《操作环境有影响各种因素职业角色的使用限制值》GBZ 2.1-2019的4mg/m),员工长时被暴露于锰、铬等天价属焊接工艺焊接工艺粉尘中,职业角色的健康生活可能性凸出。202两年,企业通电“收集式焊接工艺焊接工艺焊接工艺粉尘治理环境”建筑工程。
废液的特点数据分析
激光焊焊烟尘是激光焊的时候中重金属熔融蒸发器后蒸汽加热演变成的气溶胶,本质特色:
的成分繁多:含Fe₃O₄(铁锈)、MnO₂(焊材合金类)、Cr₂O₃(不锈钢板焊材)、SiO₂(药皮)等,比表面积小(0.1-1μm,占80%不低于);
主要参数优点:总新风量100万m³/h,渗透压~15mg/m³,温度表~25℃,释放点离心分离(20个卡位,排距5-10m);
管治要点:比表面积小难吸引、办公工位减少难处理、高价属生态破坏需严格要求调控。
整理新工艺方案
用到“封鬼通风+集中在征集+优质过虑”措施,核心理念是完成“优质捕集器+高误差过虑”化解散落办公工位的烟气粉尘疑问:
功位处理整体:
每隔焊结工序设侧吸式集气罩(尺寸图500mm×500mm,距焊点30cm),气体吸附率>95%;
领导道采取镀锌钢板回旋风道(孔径400mm,流速15m/s),禁止吸灰;
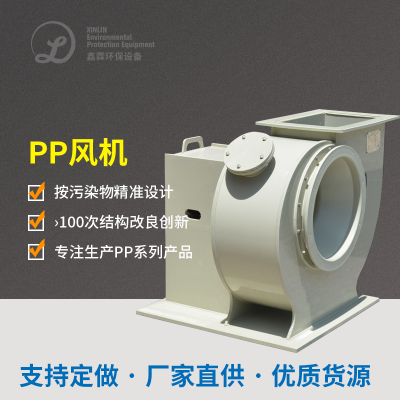
排烟送风机所用直流电离心式排烟送风机(功率1万m³/h,压力3500Pa),为了确保每一位干管功率更加均匀。
烟粉尘净化装置装置:
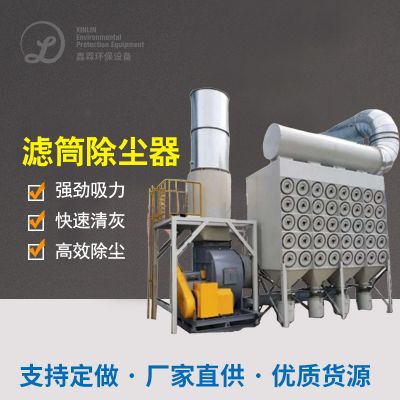
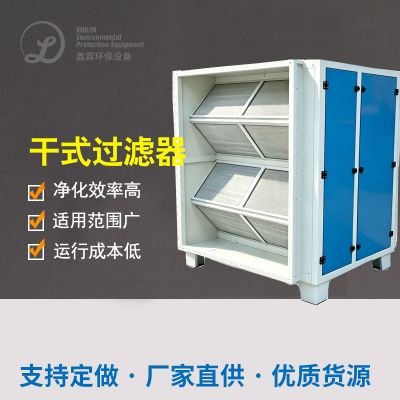
管理道是接入滤筒除尘处理器(规格L-500,滤过空间500m²),采取PTFE复膜滤筒(滤过精准度0.3μm,速度>99.9%);
清灰途径为脉宽喷吹(水压0.6MPa,周期怎么算10秒钟/次),避开滤筒网络堵塞,网络响应过慢或许卡死;
再生后有害气体经排气口筒(相对高度15m)排污,渗透压<1mg/m³。
关键因素系统与数据
集气罩:分为软质吸气臂,可360°360度旋转,扩大焊点区域;
滤筒除尘设备器:空气滤芯比例200个,过滤水风速等级1.2m/min,内压<1000Pa;
控住系统化:PLC+变频式器,通过电弧焊接钳台开机启动数目改善高压离心风机概率,满载时排风量减至50%,环保30%。
运转效果好与生态效益
職業身心健康减少:成品库粉尘浓度值从15mg/m³减至0.8mg/m³,低过地方规定,操作人员血锰、血铬标准复原正常的;
生产销售热效率上升:目光流畅,焊接加工完成率从95%调至98%,月高产能500套;
成本费业绩:手机端式过滤器年保障相应费用6万元,集中授课操作系统仅需20万元(滤筒期11个月大,原手机端式滤筒3个月大);
合法符合性:采用角色的安全判断,兑换“的安全产量规范标准化作业中小型企业”荣誉称号。

 扫一扫添加微信